找回密码
 立即注册

QQ登录

只需一步,快速开始

北京中仪天信科技有限公司 江苏东方航天校准检测有限公司 苏州工业园区热海热处理设备有限公司
搜索
查看: 395|回复: 14

渗碳齿轮的齿顶、节圆、齿根三个位置硬化层深度差异的改善

[复制链接]

签到天数: 390 天

[LV.9]以坛为家II

发表于 2026-9-29 11:23:51 | 显示全部楼层 |阅读模式
悬赏20热处理币未解决
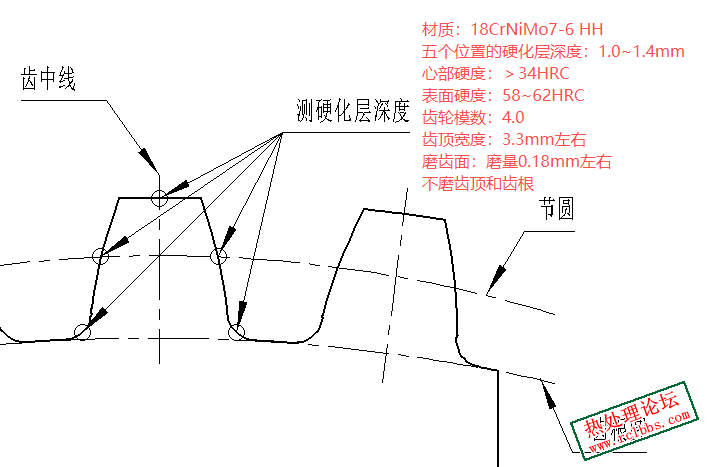
接触到了一个新产品,具体要求见图。 单就 “齿顶-节圆-齿根”这三个位置的硬化层分布在同一公差要求范围内是否合理?
我测了一下现有产品的,同材质但模数略小的,齿顶和齿根硬化层深度就相差0.33mm。照此生产,给热处理就留了不到0.1mm的公差,这里边还得考虑检测的误差,着实不敢接啊。
还有办法进一步缩小齿顶和齿根的层深差距吗,如果能缩小到0.2mm左右,那应该是就可以试试了。

齿部检测要求.png

签到天数: 84 天

[LV.6]常住居民II

发表于 2026-9-29 11:30:50 | 显示全部楼层
齿面磨0.18,磨后的节圆EHT结果和齿根相近。
回复

使用道具 举报

签到天数: 390 天

[LV.9]以坛为家II

 楼主| 发表于 2026-9-29 13:33:39 | 显示全部楼层

渗碳齿轮的齿顶、节圆、齿根三个位置硬化层深度差异的改善

wl04012125 发表于 2026-9-29 11:30
齿面磨0.18,磨后的节圆EHT结果和齿根相近。

对,磨齿后的我也测了一下,齿根和节圆比较相近,毛病就在齿顶了,齿顶不让磨。
回复

使用道具 举报

签到天数: 867 天

[LV.10]以坛为家III

发表于 2026-9-29 13:43:46 | 显示全部楼层
午夜的炮仗 发表于 2026-9-29 13:33
对,磨齿后的我也测了一下,齿根和节圆比较相近,毛病就在齿顶了,齿顶不让磨。 ...

统一规定检测位置,正常情况之下齿顶层深有啥意义?节圆负责接触疲劳,齿根负责弯曲疲劳。 给客户上上科普课呗。
回复

使用道具 举报

签到天数: 390 天

[LV.9]以坛为家II

 楼主| 发表于 2026-9-30 10:56:01 | 显示全部楼层
wanggong 发表于 2026-9-29 13:43
统一规定检测位置,正常情况之下齿顶层深有啥意义?节圆负责接触疲劳,齿根负责弯曲疲劳。 给客户上上科 ...

客户那边比较强硬,我们表示不理解。
回复

使用道具 举报

签到天数: 1120 天

[LV.10]以坛为家III

发表于 2026-9-30 11:22:48 | 显示全部楼层
真空渗碳有没有可能好一点  之前我们客户也这么要求 但是齿顶我就没管  齿底我们保留
回复

使用道具 举报

签到天数: 580 天

[LV.9]以坛为家II

发表于 2026-9-30 14:06:41 | 显示全部楼层
午夜的炮仗 发表于 2026-9-30 10:56
客户那边比较强硬,我们表示不理解。

:lol 加价,把齿顶做厚热后再磨。 齿顶也算进来与节圆一个要求,并且带宽就只有0.4MM,如果可以确实要给客户上上课。在全球龙头双环传动齿顶基本上不测,只测齿根与节圆,吉利测齿顶,但他可以最大放宽到齿圆的2-3倍深度,比如节圆0.38-0.6MM,齿顶不能超过1.5MM.不过一般都在1.0左右,这种浅渗层的是节圆的两倍左右。
回复

使用道具 举报

签到天数: 57 天

[LV.5]常住居民I

发表于 2026-10-1 10:26:28 | 显示全部楼层
这个需要调整目前的渗碳工艺,或者用真空渗碳方法。才能做大这个均匀性。
回复

使用道具 举报

签到天数: 143 天

[LV.7]常住居民III

发表于 6 天前 | 显示全部楼层
现在关键的问题是保证齿顶和节圆层深在公差范围内,这个材料淬透性很好,只要保证渗碳层深一致,淬火后有效硬化层深不同位置不会有太大差异。可以尝试产品到温后,充分均温后再建立碳势渗碳,保证不同部位渗碳速度一致。齿顶确实达不到,也可以渗碳空冷+磨齿顶+二次淬火,这个材料基本上都要二次淬火。
回复

使用道具 举报

签到天数: 2235 天

[LV.Master]伴坛终老

发表于 5 天前 | 显示全部楼层
天涯浪子 发表于 2026-10-4 13:59
现在关键的问题是保证齿顶和节圆层深在公差范围内,这个材料淬透性很好,只要保证渗碳层深一致,淬火后有效 ...

齿顶宽度就这么点,而且每个位置的渗碳速度也有差异,正常生产是不可能实现的。但是渗碳后磨顶再淬火这个工艺是非常可以做的,反正最终热处理后也没有磨齿顶,也算满足客户要求。
回复

使用道具 举报

签到天数: 1894 天

[LV.Master]伴坛终老

发表于 4 天前 | 显示全部楼层
真空渗碳不是万能的,凡事的讲科学。齿顶在渗碳过程受两边节圆有复合渗碳的能力,一定要检测就需要合理的放宽公差带,6楼曾工说的合理。有些客户的产品设计师对材料、热处理都不懂,技术参数定的不科学。有一傻比,需要教:lol:lol
回复

使用道具 举报

签到天数: 390 天

[LV.9]以坛为家II

 楼主| 发表于 前天 08:31 | 显示全部楼层
zzd445437128 发表于 2026-9-30 14:06
加价,把齿顶做厚热后再磨。 齿顶也算进来与节圆一个要求,并且带宽就只有0.4MM,如果可以确实要给客户 ...

这算是合理的,但是客户不是做齿轮的,讲理讲不通啊。 磨齿顶我也提过了,被否决了。
回复

使用道具 举报

签到天数: 390 天

[LV.9]以坛为家II

 楼主| 发表于 前天 08:40 | 显示全部楼层
天涯浪子 发表于 2026-10-4 13:59
现在关键的问题是保证齿顶和节圆层深在公差范围内,这个材料淬透性很好,只要保证渗碳层深一致,淬火后有效 ...

磨齿顶已经被大领导一票否决了,说是考虑降本。热处理已经表示做不到这个要求,公司还是要硬接这个活。
回复

使用道具 举报

签到天数: 390 天

[LV.9]以坛为家II

 楼主| 发表于 前天 08:45 | 显示全部楼层
790512as 发表于 2026-10-6 13:57
真空渗碳不是万能的,凡事的讲科学。齿顶在渗碳过程受两边节圆有复合渗碳的能力,一定要检测就需要合理的放 ...

我表示认可,有些客户确实对热处理这块不太懂。有些标准拿过来就生搬硬套,不考虑实际情况和客观规律
回复

使用道具 举报

签到天数: 473 天

[LV.9]以坛为家II

发表于 前天 11:05 | 显示全部楼层
你家客户大概率是拿了ZF的变速箱齿轮逆向做的设计,但是他们不知道人家ZF的齿轮的具体热处理工艺。所以就成这样了。
这里需要注意的是标注的硬化层,而不是渗碳层。
如果楼主公司的老板只想考虑成本,那基本是无法实现这个要求的。因为要实现这个客户要求,需要采用复合热处理的方式。
回复

使用道具 举报

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

QQ|Archiver|手机版|小黑屋|热处理论坛 ( 苏ICP备2021037530号|苏公网安备32059002001695号 )
Copyright © 2005-2026, rclbbs.com 苏州热协网络技术有限公司 版权所有

GMT+8, 2026-10-10 07:17 , Processed in 0.028613 second(s), 21 queries .

Powered by Discuz! X3.5

© 2001-2026 Discuz! Team.

快速回复 返回顶部 返回列表