找回密码
 立即注册

QQ登录

只需一步,快速开始

北京中仪天信科技有限公司 江苏东方航天校准检测有限公司 苏州工业园区热海热处理设备有限公司
搜索
查看: 1201|回复: 19

渗碳齿轮的齿顶、节圆、齿根三个位置硬化层深度差异的改善

[复制链接]

签到天数: 393 天

[LV.9]以坛为家II

发表于 2026-9-29 11:23:51 | 显示全部楼层 |阅读模式
悬赏20热处理币已解决
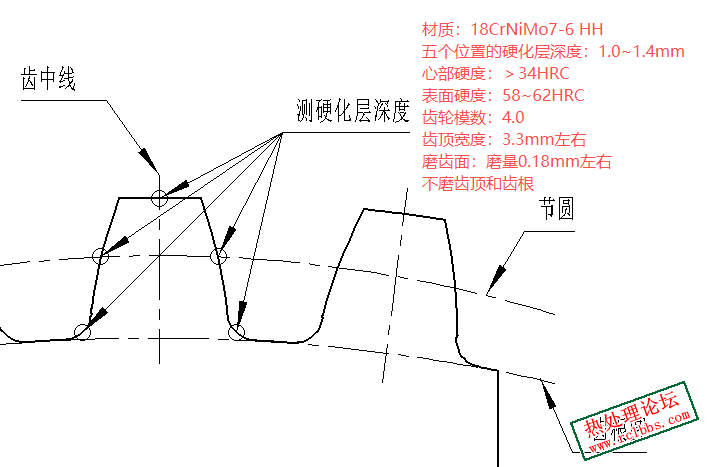
接触到了一个新产品,具体要求见图。 单就 “齿顶-节圆-齿根”这三个位置的硬化层分布在同一公差要求范围内是否合理?
我测了一下现有产品的,同材质但模数略小的,齿顶和齿根硬化层深度就相差0.33mm。照此生产,给热处理就留了不到0.1mm的公差,这里边还得考虑检测的误差,着实不敢接啊。
还有办法进一步缩小齿顶和齿根的层深差距吗,如果能缩小到0.2mm左右,那应该是就可以试试了。
齿部检测要求.png

最佳答案

查看完整内容

1、先回应楼主的疑问:齿顶、节圆、齿根三个位置放同一公差带,标准里没有这个依据。 GB/T 9450(对应ISO 6336-5)规定渗碳齿轮硬化层的检测位置是齿根圆角(30°切点附近)和节圆附近,齿顶不是法定检测判定位置。齿顶-齿根存在层深差是必然的物理现象:齿顶相当于双面受渗、曲率半径小、单位面积渗剂通量大;模数越小差异越小,楼主测的0.33mm对中模数齿轮属于正常范围。 建议第一步不是改工艺,而是拿标准跟客户谈检测位置—— ...

签到天数: 17 天

[LV.4]偶尔看看III

发表于 2026-9-29 11:23:52 | 显示全部楼层
1、先回应楼主的疑问:齿顶、节圆、齿根三个位置放同一公差带,标准里没有这个依据。
GB/T 9450(对应ISO 6336-5)规定渗碳齿轮硬化层的检测位置是齿根圆角(30°切点附近)和节圆附近,齿顶不是法定检测判定位置。齿顶-齿根存在层深差是必然的物理现象:齿顶相当于双面受渗、曲率半径小、单位面积渗剂通量大;模数越小差异越小,楼主测的0.33mm对中模数齿轮属于正常范围。
建议第一步不是改工艺,而是拿标准跟客户谈检测位置——这一步谈下来,问题可能直接消失。

2、若客户坚持,缩小差距到0.2mm的可行措施(按优先级):
① 降低强渗期碳势(0.9→0.85%C)+拉长扩散段比例:高碳势强渗时齿顶表面最先饱和,放大齿顶富集;降碳势让表面碳浓度爬升平缓,差距可压15~25%,零设备投入。
② 改低压真空渗碳(脉冲渗剂+气淬):渗剂无定向对流、表面碳通量均匀,齿顶差异天然比氛围炉小,现场经验可压到0.1~0.15mm。
③ 匀化淬火冷却(搅拌/换向):齿顶先冷也会放大齿顶硬度层偏厚,起辅助作用。
④ 模数是先天项:齿顶双面渗是几何问题,同模数下工艺手段有物理上限。
0.33→0.2的目标通过碳势工艺优化大概率够,真空渗碳是兜底方案(要上设备,成本另算)。
回复

使用道具 举报

签到天数: 102 天

[LV.6]常住居民II

发表于 2026-9-29 11:30:50 | 显示全部楼层
齿面磨0.18,磨后的节圆EHT结果和齿根相近。
回复

使用道具 举报

签到天数: 393 天

[LV.9]以坛为家II

 楼主| 发表于 2026-9-29 13:33:39 | 显示全部楼层

渗碳齿轮的齿顶、节圆、齿根三个位置硬化层深度差异的改善

wl04012125 发表于 2026-9-29 11:30
齿面磨0.18,磨后的节圆EHT结果和齿根相近。

对,磨齿后的我也测了一下,齿根和节圆比较相近,毛病就在齿顶了,齿顶不让磨。
回复

使用道具 举报

签到天数: 892 天

[LV.10]以坛为家III

发表于 2026-9-29 13:43:46 | 显示全部楼层
午夜的炮仗 发表于 2026-9-29 13:33
对,磨齿后的我也测了一下,齿根和节圆比较相近,毛病就在齿顶了,齿顶不让磨。 ...

统一规定检测位置,正常情况之下齿顶层深有啥意义?节圆负责接触疲劳,齿根负责弯曲疲劳。 给客户上上科普课呗。
回复

使用道具 举报

签到天数: 393 天

[LV.9]以坛为家II

 楼主| 发表于 2026-9-30 10:56:01 | 显示全部楼层
wanggong 发表于 2026-9-29 13:43
统一规定检测位置,正常情况之下齿顶层深有啥意义?节圆负责接触疲劳,齿根负责弯曲疲劳。 给客户上上科 ...

客户那边比较强硬,我们表示不理解。
回复

使用道具 举报

签到天数: 1151 天

[LV.10]以坛为家III

发表于 2026-9-30 11:22:48 | 显示全部楼层
真空渗碳有没有可能好一点  之前我们客户也这么要求 但是齿顶我就没管  齿底我们保留
回复

使用道具 举报

签到天数: 612 天

[LV.9]以坛为家II

发表于 2026-9-30 14:06:41 | 显示全部楼层
午夜的炮仗 发表于 2026-9-30 10:56
客户那边比较强硬,我们表示不理解。

:lol 加价,把齿顶做厚热后再磨。 齿顶也算进来与节圆一个要求,并且带宽就只有0.4MM,如果可以确实要给客户上上课。在全球龙头双环传动齿顶基本上不测,只测齿根与节圆,吉利测齿顶,但他可以最大放宽到齿圆的2-3倍深度,比如节圆0.38-0.6MM,齿顶不能超过1.5MM.不过一般都在1.0左右,这种浅渗层的是节圆的两倍左右。
回复

使用道具 举报

签到天数: 95 天

[LV.6]常住居民II

发表于 2026-10-1 10:26:28 | 显示全部楼层
这个需要调整目前的渗碳工艺,或者用真空渗碳方法。才能做大这个均匀性。
回复

使用道具 举报

签到天数: 144 天

[LV.7]常住居民III

发表于 2026-10-4 13:59:14 | 显示全部楼层
现在关键的问题是保证齿顶和节圆层深在公差范围内,这个材料淬透性很好,只要保证渗碳层深一致,淬火后有效硬化层深不同位置不会有太大差异。可以尝试产品到温后,充分均温后再建立碳势渗碳,保证不同部位渗碳速度一致。齿顶确实达不到,也可以渗碳空冷+磨齿顶+二次淬火,这个材料基本上都要二次淬火。
回复

使用道具 举报

签到天数: 2260 天

[LV.Master]伴坛终老

发表于 2026-10-5 11:27:54 | 显示全部楼层
天涯浪子 发表于 2026-10-4 13:59
现在关键的问题是保证齿顶和节圆层深在公差范围内,这个材料淬透性很好,只要保证渗碳层深一致,淬火后有效 ...

齿顶宽度就这么点,而且每个位置的渗碳速度也有差异,正常生产是不可能实现的。但是渗碳后磨顶再淬火这个工艺是非常可以做的,反正最终热处理后也没有磨齿顶,也算满足客户要求。
回复

使用道具 举报

签到天数: 1899 天

[LV.Master]伴坛终老

发表于 2026-10-6 13:57:50 | 显示全部楼层
真空渗碳不是万能的,凡事的讲科学。齿顶在渗碳过程受两边节圆有复合渗碳的能力,一定要检测就需要合理的放宽公差带,6楼曾工说的合理。有些客户的产品设计师对材料、热处理都不懂,技术参数定的不科学。有一傻比,需要教:lol:lol
回复

使用道具 举报

签到天数: 393 天

[LV.9]以坛为家II

 楼主| 发表于 2026-10-8 08:31:45 | 显示全部楼层
zzd445437128 发表于 2026-9-30 14:06
加价,把齿顶做厚热后再磨。 齿顶也算进来与节圆一个要求,并且带宽就只有0.4MM,如果可以确实要给客户 ...

这算是合理的,但是客户不是做齿轮的,讲理讲不通啊。 磨齿顶我也提过了,被否决了。
回复

使用道具 举报

签到天数: 393 天

[LV.9]以坛为家II

 楼主| 发表于 2026-10-8 08:40:19 | 显示全部楼层
天涯浪子 发表于 2026-10-4 13:59
现在关键的问题是保证齿顶和节圆层深在公差范围内,这个材料淬透性很好,只要保证渗碳层深一致,淬火后有效 ...

磨齿顶已经被大领导一票否决了,说是考虑降本。热处理已经表示做不到这个要求,公司还是要硬接这个活。
回复

使用道具 举报

签到天数: 393 天

[LV.9]以坛为家II

 楼主| 发表于 2026-10-8 08:45:41 | 显示全部楼层
790512as 发表于 2026-10-6 13:57
真空渗碳不是万能的,凡事的讲科学。齿顶在渗碳过程受两边节圆有复合渗碳的能力,一定要检测就需要合理的放 ...

我表示认可,有些客户确实对热处理这块不太懂。有些标准拿过来就生搬硬套,不考虑实际情况和客观规律
回复

使用道具 举报

签到天数: 486 天

[LV.9]以坛为家II

发表于 2026-10-8 11:05:10 | 显示全部楼层
你家客户大概率是拿了ZF的变速箱齿轮逆向做的设计,但是他们不知道人家ZF的齿轮的具体热处理工艺。所以就成这样了。
这里需要注意的是标注的硬化层,而不是渗碳层。
如果楼主公司的老板只想考虑成本,那基本是无法实现这个要求的。因为要实现这个客户要求,需要采用复合热处理的方式。
回复

使用道具 举报

签到天数: 91 天

[LV.6]常住居民II

发表于 2026-10-10 14:48:47 来自手机 | 显示全部楼层
一般检测齿节圆和齿根,齿顶不管。
回复

使用道具 举报

签到天数: 2839 天

[LV.Master]伴坛终老

发表于 2026-10-10 21:21:23 | 显示全部楼层
790512as 发表于 2026-10-6 13:57
真空渗碳不是万能的,凡事的讲科学。齿顶在渗碳过程受两边节圆有复合渗碳的能力,一定要检测就需要合理的放 ...


"齿顶在渗碳过程受两边节圆有复合渗碳的能力"

问问: 应用这个‘能力’,是不是可以检查出(非破坏)齿轮的渗碳层深度。  谢谢
回复

使用道具 举报

签到天数: 325 天

[LV.8]以坛为家I

发表于 2026-10-14 19:57:40 | 显示全部楼层
齿顶渗层的要求依据是什么?可以不断追问,解答不合理就将这个问题上升到政府层面进行追究。直至将问题解决,这是拨乱反正的正常程序。不能得过且过,掉以轻心,必须要让其具有敬畏之心。
回复

使用道具 举报

签到天数: 845 天

[LV.10]以坛为家III

发表于 2026-10-23 09:28:55 | 显示全部楼层
若果是直齿齿根和节园相差不大,检测齿顶没有多大的实际意义;若果是斜齿,节园和齿根的层深相差比较大。
回复

使用道具 举报

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

QQ|Archiver|手机版|小黑屋|热处理论坛 ( 苏ICP备2021037530号|苏公网安备32059002001695号 )
Copyright © 2005-2026, rclbbs.com 苏州热协网络技术有限公司 版权所有

GMT+8, 2026-11-20 05:15 , Processed in 0.032039 second(s), 23 queries .

Powered by Discuz! X3.5

© 2001-2026 Discuz! Team.
快速回复 返回顶部 返回列表